 86-539-3101518
Факс: 86-539-3101518
Мобильный: +86-15969943322
+86-18853986768
Email: Jasonqiao@sdfocusmachinery.com
Адрес завода: No.1 Zhubao wood industry zone, Lanshan district, Linyi-276000, Shandong,China.
Офис: F16, Amethyst mansion, Linyi, Shandong,China.
Время: 2026-10-19 14:42
Описание:

 Jasonqiao@sdfocusmachinery.com
Подробности о товаре
Краткое введение в производственную линию OSB / ДСП
Краткое описание производственного процесса
1. Участок подготовки щепы
Древесное сырьё доставляется на завод и хранится отдельно по породам древесины.
Вариант 1: Брёвна, ветви и другие короткие материалы подаются ленточным конвейером в барабанную рубительную машину. Кондиционная щепа, полученная после рубки, транспортируется в бункер щепы для промежуточного хранения через разгрузочный ленточный конвейер и ковшовый элеватор. Щепа перерабатывается в высококачественную древесную стружку на кольцевой стружечной машине, затем пневматически подаётся в бункер влажной стружки.
Вариант 2: Древесное сырьё подаётся питающим конвейером в стружечную машину для длинномерной древесины и за один проход измельчается в кондиционную стружку. Стружка пневматически направляется в бункер влажной стружки.
Вариант 3: Длинномерная древесина, например брёвна малого диаметра, подаётся питающим конвейером в стружечную машину для длинномерной древесины и за один проход измельчается в кондиционную древесную стружку. Стружка пневматически доставляется в бункер влажной стружки. Брёвна, ветви и другие короткие материалы транспортируются ленточным конвейером в барабанную рубительную машину. Кондиционная щепа, полученная после рубки, пневматически подаётся в бункер для промежуточного хранения. Щепа перерабатывается в высококачественную древесную стружку на кольцевой стружечной машине и воздушным потоком подаётся в бункер влажной стружки.
2. Участок сушки и сортировки
Стружка, выгружаемая из бункера влажного материала, подаётся в барабанную сушилку через шнековый конвейер. Высушенная стружка затем направляется шнековым конвейером на сортировочную машину для классификации. Разгрузочный шнековый конвейер сушилки оснащён устройством обнаружения искр. При срабатывании сигнала тревоги сухой материал может автоматически выгружаться из системы. Крупная стружка после сортировки направляется в дробилку для дальнейшей переработки. Вместе со стружкой среднего размера, прошедшей сортировку, она транспортируется шнековым конвейером в воздушный классификатор для сортировки. Кондиционный мелкий материал после сортировки направляется в бункер стружки. Кондиционный материал, разделённый воздушным классификатором, доставляется в бункер стружки для промежуточного хранения. Отсортированный крупный материал измельчается в мельнице, объединяется с мелкой просеянной стружкой и подаётся в бункер стружки. В соответствии с различными требованиями к пропорции стружки наружного и внутреннего слоёв для плит разной толщины грубая стружка может количественно транспортироваться в мельницу для получения мелкой стружки наружного слоя.
3. Участок приготовления клея
Данный участок охватывает приготовление и подачу парафиновой эмульсии и раствора отвердителя, хранение добавок, а также систему дозирования и нанесения смешанного клея. Смешанный клей для наружного и внутреннего слоёв готовится в централизованном клеесмесительном узле. Система дозирования и нанесения смешанного клея использует программное управление на базе ПЛК. Она обеспечивает автоматическое дозирование, непрерывное смешивание, количественное нанесение клея и регулирование в соответствии с технологическими требованиями.
4. Участок подготовки к формированию
Стружка наружного и внутреннего слоёв проклеивается раздельно. Древесная стружка количественно выгружается из бункера, проходит через вибрационный питатель и непрерывно взвешивается дозирующим устройством, затем равномерно подаётся в кольцевой клеевой смеситель. Клеевой смеситель тщательно перемешивает поступающую древесную стружку и распыляемую клеевую жидкость, обеспечивая равномерное нанесение клея. Он автоматически регулирует объём нанесения клея в зависимости от колебаний скорости подачи стружки, чтобы поддерживать постоянное соотношение клея, требуемое технологическим процессом.
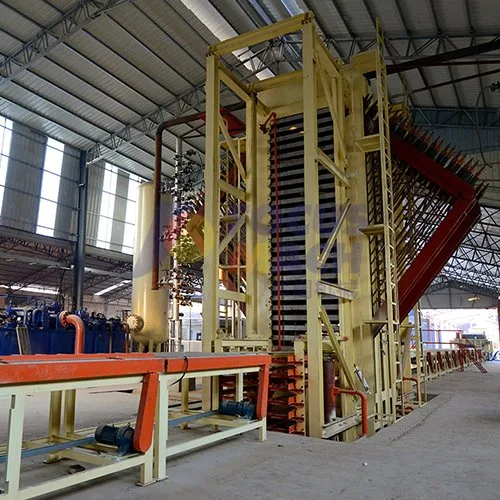
5. Участок горячего прессования
После проклейки стружка наружного и внутреннего слоёв транспортируется ленточным конвейером к передвижной пневматической формирующей машине. Две пары противоположных воздушных сопел раздувают и распределяют стружку. На сетчатой ленте формирующего конвейера сверху и снизу образуются тонкие и равномерные слои, создавая градиентную структуру древесно-стружечной плиты. Сформированный ковёр ДСП обрезается до требуемой длины поперечной пилой, а обрезки возвращаются в формирующую машину по системе пневмотранспорта. После операции однослойного горячего прессования формирующий конвейер одновременно выводит готовые плиты из пресса и подаёт новый ковёр в пресс. При этом формирующая машина быстро перемещается в том же направлении. В состоянии покоя укладывается новый ковёр. Несоответствующие плиты могут возвращаться в бункер влажного материала для повторного использования через устройство рециклинга.
6. Участок кромкообрезной пилы
Спрессованные необработанные плиты поступают на взвешивающий конвейер для центрирования и взвешивания. Отцентрированные и взвешенные необработанные плиты подаются в продольную и поперечную пилу, разрезающую их до готового размера. Отходы обрезки также могут возвращаться в бункер влажных отходов. Обрезанные плиты транспортируются роликовым конвейером через центрирующее устройство к штабелировочной станции и гидравлической подъёмной платформе, затем передаются на роликовую платформу для погрузчика и доставляются на промежуточное хранение погрузчиком.
7. Участок шлифования
Хранящиеся плиты направляются в систему шлифования. Система шлифования состоит из гидравлической подъёмной платформы, роликового конвейера, широколенточного шлифовального станка и другого оборудования. После шлифования готовые плиты проходят контроль и сортировку, после чего поступают на склад готовой продукции.
8. Система электрического управления
Производственная линия ДСП оснащена главным диспетчерским пунктом. От взвешивания плит, калибровки, формирования, горячего прессования до полной обрезки кромок вся линия может работать в автоматическом или ручном режиме под программным управлением ПЛК. Кроме того, на каждом участке (кроме участка формирования и горячего прессования) установлены местные посты управления (шкафы управления) для контроля и управления оборудованием соответствующего участка.